Dans une Supply Chain, certains métiers sont naturellement visibles. Le directeur Supply Chain arbitre des décisions importantes. Le responsable logistique pilote un site. Le chef de projet accompagne une transformation. Le consultant intervient lorsqu’un problème doit être résolu ou qu’un nouveau système doit être déployé.
Mais une grande partie de la performance quotidienne repose sur des fonctions beaucoup moins exposées. Des métiers que l’on remarque rarement lorsque tout fonctionne correctement, mais dont l’absence se ressent presque immédiatement lorsqu’un problème apparaît.
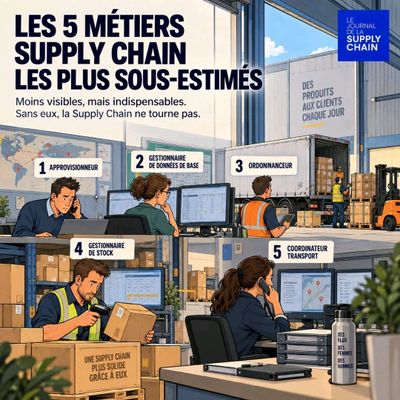
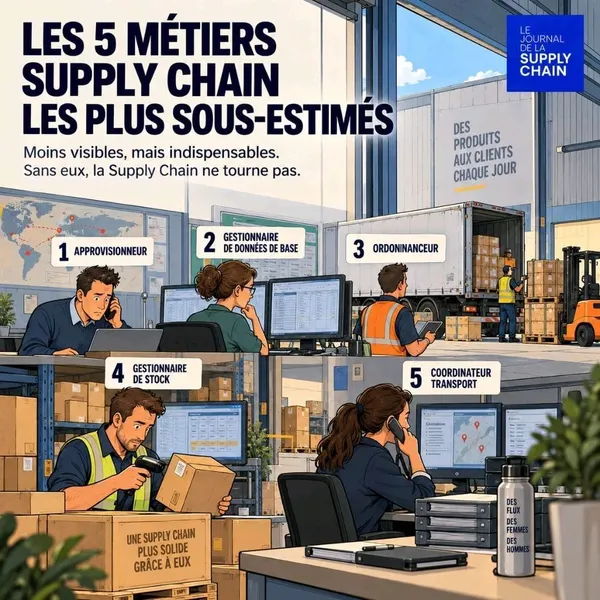
L’approvisionneur qui évite une rupture quelques heures avant qu’elle ne bloque une ligne. Le gestionnaire de données qui corrige une unité de mesure avant qu’elle ne se propage dans le système. L’ordonnanceur qui reconstruit une séquence de production après une panne. Le gestionnaire de stock qui découvre pourquoi les 500 unités affichées dans l’ERP n’existent pas réellement. Le coordinateur transport qui trouve une solution avant qu’un retard n’arrive jusqu’au client.
Leur point commun est presque paradoxal : plus ils font bien leur travail, moins leur travail est visible.
1. L’approvisionneur : celui qu’on remarque surtout quand quelque chose manque
Vu de loin, l’approvisionnement peut sembler relativement simple. Un besoin apparaît dans le système, une commande est passée au fournisseur, la marchandise arrive et le stock est disponible.
Dans la réalité, peu de flux sont aussi linéaires. Le fournisseur peut annoncer trois jours de retard. Une commande client peut faire exploser la consommation prévue. Une production peut utiliser davantage de matière que prévu. Un lot peut être bloqué en qualité. Un MOQ peut empêcher de commander exactement la quantité nécessaire. Un délai théorique de quatre semaines peut soudainement en devenir six.
L’approvisionneur évolue en permanence entre ces contraintes. Son métier n’est donc pas seulement de commander. Il consiste à déterminer où se trouve le prochain risque de rupture et ce qu’il faut faire avant qu’il ne devienne visible.
C’est aussi ce qui rend sa performance difficile à mesurer. Lorsqu’une matière manque et qu’une production s’arrête, l’incident est immédiatement visible. On peut mesurer les heures perdues, les commandes retardées et parfois le chiffre d’affaires impacté.
Mais lorsqu’un approvisionneur identifie le risque plusieurs semaines auparavant, accélère une livraison, trouve un stock disponible sur un autre site ou revoit une priorité avec la production, il ne se passe finalement rien. La ligne continue de tourner. Et l’entreprise oublie facilement qu’elle était peut-être à quelques heures d’un arrêt.
L’approvisionnement est ainsi l’un de ces métiers où une grande partie de la valeur créée prend la forme de problèmes qui n’arrivent jamais.
2. Le gestionnaire de données de base : quand quelques caractères peuvent perturber tout un flux
La master data souffre probablement encore davantage de ce manque de visibilité. Une fiche article, une unité de mesure, un délai d’approvisionnement, un poids, une dimension, un conditionnement ou un emplacement peuvent sembler être de simples données administratives.
Pourtant, dans une Supply Chain largement pilotée par des systèmes, ces informations déterminent directement la manière dont les flux vont fonctionner.
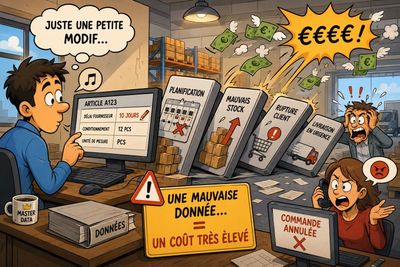
Une unité de mesure incorrecte peut générer une quantité incohérente. Un délai mal paramétré peut déclencher un besoin trop tôt ou trop tard. Une dimension erronée peut perturber un calcul de transport ou de stockage. Un mauvais conditionnement peut créer des écarts entre ce que le système attend et ce que l’entrepôt manipule réellement.
Le problème est que l’erreur initiale paraît souvent minuscule. Ses conséquences, elles, peuvent traverser plusieurs fonctions.
Une mauvaise donnée créée dans un référentiel peut être utilisée par les achats, intégrée dans un calcul MRP, transmise à la production, envoyée au WMS, reprise dans les documents logistiques puis apparaître jusque dans la facturation.
Lorsque le problème finit par devenir visible, il est parfois très loin de son origine. On accuse alors SAP, le WMS, l’interface, le fournisseur ou le processus. Et pourtant, tout peut avoir commencé avec une donnée incorrecte saisie plusieurs semaines auparavant.
C’est l’une des particularités du master data : plus les entreprises digitalisent leur Supply Chain, plus une petite erreur peut voyager rapidement et loin.
On parle beaucoup d’intelligence artificielle, de control towers, d’APS et d’automatisation. Mais tous ces outils restent dépendants d’une réalité beaucoup moins spectaculaire : la qualité des données qui les alimentent.
Un système très performant peut automatiser une bonne décision. Il peut aussi automatiser une mauvaise donnée beaucoup plus rapidement.
3. L’ordonnanceur : là où le plan rencontre enfin la réalité
La planification répond généralement à une question : que faudrait-il produire dans les prochaines semaines ou les prochains mois pour satisfaire la demande ?
L’ordonnancement répond à une question beaucoup plus immédiate : qu’est-ce que l’on peut réellement produire maintenant ?
La différence semble subtile. Elle est pourtant fondamentale.
Un plan de production peut être parfaitement cohérent sur un écran. Puis la journée commence. Un opérateur est absent. Une matière n’est pas arrivée. Une machine tombe en panne. Une opération précédente prend plus de temps que prévu. Une commande urgente apparaît. Une série doit être interrompue. Un changement de format prend trente minutes de plus que prévu.
Le plan théorique entre alors en contact avec le terrain. Et quelqu’un doit reconstruire une séquence qui reste réalisable.
C’est le rôle de l’ordonnanceur.
Il travaille à la frontière entre le calcul et l’exécution. Il doit comprendre les priorités commerciales, les contraintes industrielles, les disponibilités matières, les capacités machines, les temps de changement et parfois les compétences disponibles dans les équipes.
Chaque modification peut avoir des conséquences ailleurs. Passer une commande devant une autre peut satisfaire un client mais retarder plusieurs références. Lancer une petite série urgente peut nécessiter un changement de format coûteux. Regrouper plusieurs productions similaires peut améliorer la performance industrielle mais augmenter temporairement certains stocks.
L’ordonnanceur ne fait donc pas seulement entrer des ordres dans un planning. Il arbitre en permanence entre ce que l’entreprise aimerait produire et ce que l’usine est réellement capable d’exécuter.
Et là encore, son meilleur travail est souvent invisible. Une journée de production qui se déroule normalement peut être le résultat de plusieurs dizaines de micro-arbitrages effectués avant que les problèmes n’atteignent le reste de l’organisation.
4. Le gestionnaire de stock : celui qui doit réconcilier le système avec le monde physique
Dans un ERP ou un WMS, le stock est précis. 500 unités dans un emplacement. 120 disponibles. 30 bloquées. 350 réservées.
Dans un entrepôt réel, la situation peut être légèrement différente.
Une palette a été déplacée sans mouvement système. Un produit a été endommagé. Une quantité a été prélevée mais pas confirmée. Une réception a été enregistrée avec une erreur. Un stock physiquement présent n’est pas disponible parce qu’il se trouve dans le mauvais statut.
Le système possède alors une vérité. Le terrain en possède une autre.
Le rôle du gestionnaire de stock consiste précisément à empêcher que l’écart entre les deux devienne trop important.
C’est beaucoup plus stratégique qu’il n’y paraît. Une entreprise peut disposer de milliers ou de millions d’euros de stock et pourtant manquer du produit dont elle a besoin simplement parce que la qualité de l’inventaire n’est pas suffisante.
Un stock théorique qui n’existe pas peut déclencher une promesse client impossible à tenir. Un stock existant mais mal localisé peut provoquer un réapprovisionnement inutile. Une succession de petits écarts peut finir par dégrader suffisamment la fiabilité du système pour que les équipes cessent de lui faire confiance.
Et lorsqu’un utilisateur ne croit plus au stock affiché, un phénomène particulièrement dangereux apparaît : il construit ses propres systèmes de contrôle. Fichiers Excel, vérifications manuelles, comptages supplémentaires, réserves informelles.
La Supply Chain commence alors à fonctionner avec plusieurs versions de la réalité.
Le gestionnaire de stock protège donc quelque chose de beaucoup plus important que quelques unités d’écart : la confiance dans l’information opérationnelle.
Sans cette confiance, même le meilleur système devient beaucoup moins utile.
5. Le coordinateur transport : quand “faire venir un camion” devient un métier
Le transport possède lui aussi cette apparente simplicité. La marchandise est prête. Un camion arrive. Il charge. Il livre.
Mais derrière un départ se trouvent souvent une multitude de contraintes : disponibilité du transporteur, créneaux de chargement, horaires du client, documents, poids, volume, capacités du véhicule, réglementation, temps de conduite, congestion, rendez-vous, priorités commerciales.
Et ces contraintes ne sont pas toujours parfaitement synchronisées.
Un camion peut être en retard alors que le quai est prêt. Le quai peut être saturé lorsque le camion arrive. Une commande peut ne pas être terminée. Un document peut manquer. Un client peut modifier son créneau. Une urgence commerciale peut nécessiter de trouver une capacité supplémentaire quelques heures avant le départ.
Le coordinateur transport se trouve au milieu de toutes ces variables. Lorsqu’un incident apparaît, il dispose rarement de la solution parfaite. Il doit trouver la moins mauvaise.
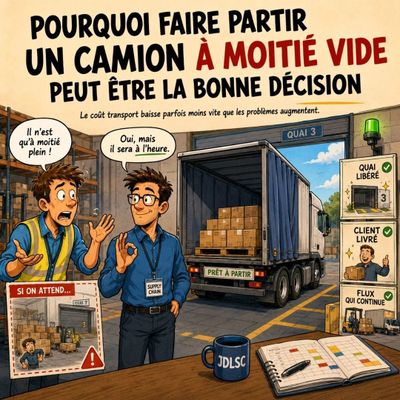
Attendre le camion ? Changer de transporteur ? Décaler une autre expédition ? Partir avec un chargement incomplet ? Chercher un véhicule supplémentaire ? Prévenir le client ?
Certaines décisions se prennent en quelques minutes. Et comme pour les autres métiers de cette liste, lorsqu’elles sont bien prises, leur résultat peut sembler parfaitement banal.
Le camion arrive. La marchandise part. Le client est livré.
Personne ne voit nécessairement les appels, les changements de planning et les arbitrages qui ont permis d’obtenir ce résultat.
Leur véritable point commun : ils absorbent les imperfections du système
Ces cinq métiers semblent très différents. Pourtant, ils occupent souvent une position similaire dans l’organisation.
Ils se trouvent à l’endroit où la théorie rencontre les imperfections du réel.
Le forecast n’est jamais parfaitement juste. Les fournisseurs ne livrent pas toujours exactement à l’heure. Les données ne sont jamais totalement propres. Le stock physique ne correspond pas toujours au stock informatique. La production rencontre des aléas. Les transporteurs connaissent des retards. Les clients changent parfois de priorité.
Une Supply Chain parfaitement prévisible n’aurait probablement pas besoin d’autant d’arbitrages.
Mais cette Supply Chain n’existe pas.
Ces métiers servent donc en partie d’amortisseurs opérationnels. Ils absorbent les écarts entre le plan et la réalité avant qu’ils ne deviennent des incidents majeurs.
Et c’est précisément ce qui peut les rendre invisibles. Plus une organisation possède de bons amortisseurs, plus elle peut donner l’impression que son fonctionnement est naturellement fluide.
Jusqu’au jour où l’un d’eux disparaît.
Le paradoxe des problèmes évités
Les entreprises savent relativement bien mesurer les événements. Une rupture. Un arrêt de production. Un retard client. Une erreur de préparation. Un transport express. Un stock obsolète.
Elles mesurent beaucoup moins facilement les événements qui auraient pu avoir lieu mais qui ont été évités.
Combien coûte une rupture qui n’a finalement jamais eu lieu ? Quelle est la valeur d’une donnée corrigée avant qu’elle n’entre dans le MRP ? Combien vaut une replanification qui évite l’arrêt d’une ligne le lendemain ? Quelle valeur attribuer à un écart de stock identifié avant qu’une commande client ne soit confirmée ?
C’est difficile à calculer.
Et ce qui est difficile à mesurer devient souvent difficile à valoriser.
C’est peut-être l’une des raisons pour lesquelles ces métiers restent parfois en retrait alors qu’ils jouent un rôle essentiel dans la performance quotidienne.
Ce sont aussi d’excellentes écoles de la Supply Chain
Ces fonctions sont également intéressantes d’un point de vue carrière, parce qu’elles placent leurs collaborateurs très près des conséquences réelles des décisions.
Un approvisionneur comprend rapidement qu’une prévision n’est pas seulement un chiffre dans un fichier. Elle peut devenir du stock, une rupture ou une commande fournisseur.
Un ordonnanceur découvre qu’un planning théorique ne vaut que s’il reste exécutable sur le terrain.
Un gestionnaire de stock comprend à quel point la qualité des données et la discipline opérationnelle sont liées.
Un coordinateur transport voit immédiatement ce que coûte une urgence ou une promesse client mal anticipée.
Cette proximité avec l’exécution développe une compétence difficile à acquérir autrement : la compréhension des interactions entre les différentes parties de la chaîne.
C’est souvent ce qui distingue, quelques années plus tard, quelqu’un qui connaît un processus de quelqu’un qui comprend réellement une Supply Chain.
Et l’IA dans tout ça ?
Ces métiers sont souvent présentés comme de bons candidats à l’automatisation. Et une partie de leur travail le sera probablement de plus en plus.
L’IA peut aider à détecter une rupture probable avant qu’elle ne survienne, repérer une anomalie dans les données, proposer une nouvelle séquence de production, identifier un écart inhabituel dans les stocks ou recommander une solution de transport en fonction de plusieurs contraintes.
Elle peut donc supprimer une partie du travail répétitif, accélérer l’analyse et faire remonter plus rapidement les situations qui nécessitent une intervention humaine.
Mais cela ne signifie pas nécessairement que ces métiers vont disparaître. Cela peut surtout déplacer leur valeur.
L’IA peut signaler qu’un fournisseur présente un risque de retard. Elle ne tranche pas automatiquement la question la plus difficile : si la matière disponible ne suffit plus pour tout le monde, quel client faut-il servir en premier ?
Elle peut proposer un nouvel ordonnancement après une panne. Mais quelqu’un doit encore décider s’il vaut mieux protéger le rendement industriel, respecter une commande urgente ou accepter davantage de changements de série.
Elle peut détecter une anomalie de stock. Mais identifier pourquoi cette anomalie existe, si elle révèle un problème de processus et comment éviter qu’elle se reproduise reste une autre question.
Le paradoxe est donc intéressant : plus ces métiers seront automatisés, moins leur valeur reposera sur l’exécution et plus elle reposera sur le jugement.
L’approvisionneur de demain passera peut-être moins de temps à relancer manuellement ses fournisseurs. L’ordonnanceur manipulera moins son planning. Le coordinateur transport cherchera moins longtemps une capacité disponible. Le gestionnaire de données pourra détecter automatiquement davantage d’incohérences.
Mais lorsqu’un problème sortira du scénario prévu, il faudra toujours comprendre les conséquences d’une décision.
L’IA ne rend donc pas nécessairement ces métiers moins stratégiques. Elle pourrait au contraire révéler ce qui faisait déjà leur véritable valeur : savoir quoi faire quand la réalité ne se comporte pas comme le système l’avait prévu.
Les métiers les moins visibles ne sont pas forcément les moins stratégiques
Il est tentant d’associer la dimension stratégique d’un métier à sa place dans l’organigramme. Plus on monte, plus les décisions deviennent importantes.
C’est vrai en partie.
Mais une Supply Chain ne fonctionne pas uniquement grâce aux grandes décisions. Elle fonctionne aussi grâce à des milliers de petites décisions prises chaque jour suffisamment tôt pour qu’elles ne deviennent jamais des problèmes importants.
C’est précisément là que se trouvent beaucoup de ces métiers.
Ils n’apparaissent pas toujours dans les grandes présentations de transformation. Ils ne sont pas forcément au centre des organigrammes. Leur contribution est parfois difficile à présenter dans une slide.
Mais retirez un bon approvisionneur, un bon ordonnanceur, une master data fiable, une gestion rigoureuse du stock ou une coordination transport efficace pendant quelques semaines.
Leur valeur devient soudainement beaucoup plus facile à mesurer.
La Supply Chain possède ainsi un paradoxe assez particulier : certains de ses métiers les plus importants sont précisément ceux dont on parle le moins lorsque tout fonctionne.
Et parmi les futurs responsables Supply Chain de demain, certains se trouvent peut-être aujourd’hui dans ces fonctions que l’on continue encore à sous-estimer.